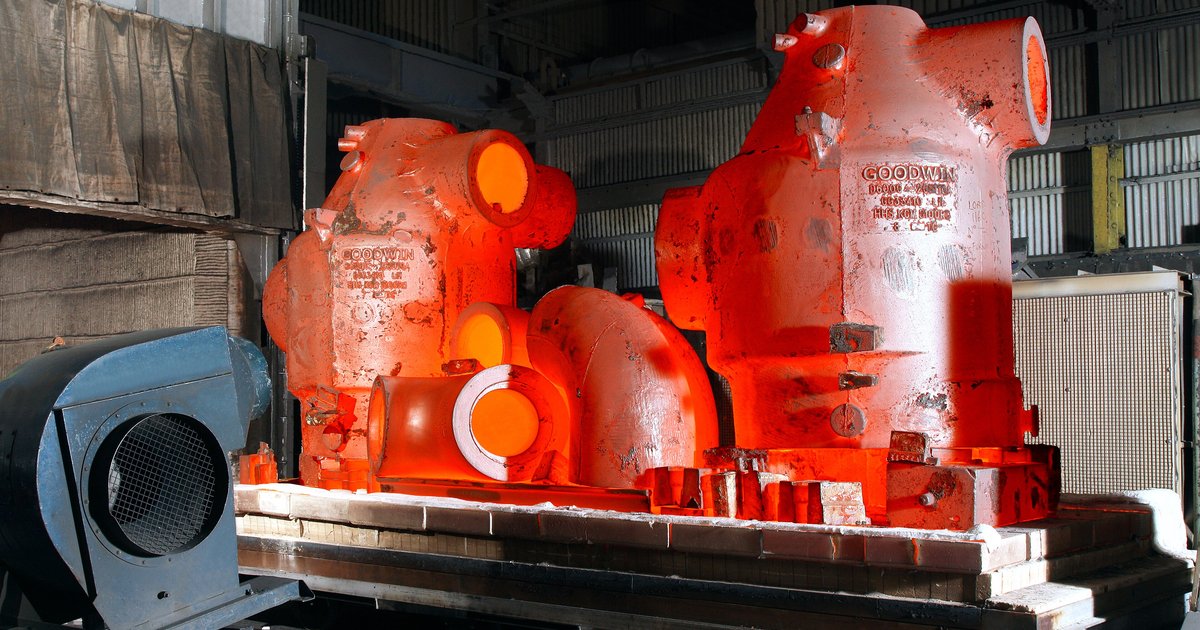
Têmpera é o tratamento térmico que endurece o aço: a peça é aquecida acima da zona crítica e resfriada bruscamente.
Revenimento é o reaquecimento feito logo depois, a uma temperatura menor, para reduzir a fragilidade e as tensões deixadas pela têmpera.
Os dois formam um único ciclo, e a temperatura do revenimento define a dureza final.
Ao contratar o serviço, especifique o tipo de têmpera desejado e informe os requisitos técnicos da peça ao fornecedor.
De acordo com a resposta técnica sobre tipos de revenimento do Serviço Brasileiro de Respostas Técnicas (SBRT, Senai/Cetemp, 2010), todo aço temperado deve ser revenido.
A peça só temperada é dura, mas frágil demais para a maior parte dos usos.
O que é têmpera?
Têmpera é o aquecimento do aço acima da zona crítica, seguido de resfriamento brusco, que transforma a estrutura em martensita, uma fase muito dura.
A apostila de tratamento térmico do Senai-SP indica temperaturas entre 750 °C e 900 °C para o aço-carbono.
A zona crítica é a faixa de temperatura em que a estrutura do aço se transforma em austenita, a fase que existe só em alta temperatura.
Um trabalho de conclusão de curso da Universidade Federal do Ceará (UFC, 2021) indica aquecer até cerca de 50 °C acima dessa zona. Depois, a peça é resfriada em água, óleo ou salmoura.
A dureza obtida depende do teor de carbono do aço e da velocidade de resfriamento. Por isso, o fornecedor do serviço precisa conhecer a composição do aço antes de definir o ciclo.
Informe a especificação do material, e não só o nome comercial da peça. O forno de tratamento térmico usado no ciclo precisa alcançar e manter essa temperatura em toda a carga.
O meio de resfriamento define a severidade e a distorção
O meio de resfriamento determina a velocidade com que a peça perde calor. A apostila do Senai-SP descreve a água como um resfriamento brusco e indica óleo ou jato de ar para resfriar de forma menos severa.
A escolha segue o aço: aços com mais elementos de liga endurecem mesmo com resfriamento mais lento.
Entre a água e o óleo, há as soluções de polímero. Um trabalho de conclusão de curso da Universidade Federal da Grande Dourados (UFGD, 2022) descreve esse meio como uma mistura de água e polímeros solúveis. Segundo o trabalho, ele extrai calor numa taxa intermediária entre o óleo e a água.
O mesmo trabalho registra a contrapartida: quanto mais severo o meio, maior a distorção da peça. Peças com variação de espessura ou furos próximos da borda são as mais sujeitas a empenar e trincar.
Nesses casos, discuta com o fornecedor o meio de resfriamento e a sobremetal para retífica depois do tratamento.
O que é revenimento e por que fazê-lo logo após a têmpera?
Revenimento é o reaquecimento do aço temperado abaixo da zona crítica, para reduzir a dureza excessiva e aliviar as tensões internas. A apostila do Senai-SP situa essa temperatura entre 100 °C e 700 °C.
A resposta técnica do SBRT recomenda revenir logo após a têmpera, para reduzir a perda de peças por ruptura.
A explicação está na martensita. Segundo o SBRT, a martensita formada na têmpera tem tensões internas elevadas e por isso é dura e frágil. O revenimento troca parte dessa dureza por tenacidade, que é a capacidade de absorver impacto sem quebrar.
A resposta técnica, baseada no livro de Chiaverini (2006), relaciona a faixa de revenimento à dureza resultante, como mostra a tabela;
| Temperatura de revenimento | Dureza resultante (HRC) |
|---|---|
| 120 °C a 250 °C | 65 a 60 |
| 250 °C a 300 °C | 60 a 50 |
| 300 °C a 400 °C | 50 a 35 |
| 400 °C a 600 °C | 35 a 15 |
O tempo também conta. O SBRT indica no mínimo duas horas para seções de até uma polegada (25,4 mm), com mais uma hora por polegada adicional.
A mesma fonte alerta para a fragilidade de revenido, que ocorre ao revenir entre 375 °C e 475 °C. Esse defeito só aparece no ensaio de impacto e afeta mais os aços ao cromo-níquel.
Normalização e recozimento: quando o objetivo é outro
Normalização e recozimento também aquecem o aço, mas o resfriamento é lento e o objetivo não é endurecer.
A apostila do Senai-SP descreve a normalização entre 750 °C e 950 °C, com a peça resfriada ao ar, sobre uma bancada. O resultado é uma estrutura mais uniforme, comum antes da usinagem ou de outro tratamento.
No recozimento pleno, a peça esfria dentro do forno, o que a deixa mais macia.
A apostila cita como objetivos diminuir a dureza, aumentar a ductilidade, melhorar a usinabilidade e ajustar o tamanho do grão.
Já o recozimento subcrítico, entre 570 °C e 670 °C para aços-carbono, alivia tensões sem alterar a estrutura. A página de recozimento de aço reúne prestadores desse serviço.
Em resumo, a têmpera seguida de revenimento serve para obter dureza e resistência ao desgaste com tenacidade controlada.
A normalização e o recozimento preparam o material para a fabricação ou corrigem os efeitos de processos anteriores, como soldagem e conformação.
A atmosfera do forno protege a superfície da peça
Em alta temperatura, o oxigênio do ar reage com o aço. O trabalho da UFC explica que essa oxidação leva à descarbonetação, a perda de carbono na superfície.
Uma superfície descarbonetada fica mais mole que o núcleo, o que compromete peças que trabalham com desgaste.
Para evitar o problema, há fornos de atmosfera controlada, de banho de sal e a vácuo.
Segundo a apostila do Senai-SP, a têmpera a vácuo usa fornos de até 1.350 °C, com resfriamento por nitrogênio sob pressão, e é indicada para aços rápidos e aços-ferramenta.
O banho de sal tem cadinhos de 220 mm a 700 mm, o que limita o tamanho das peças. Um estudo apresentado no congresso da Associação Brasileira de Metalurgia, Materiais e Mineração (ABM, 2009) comparou os dois processos.
O vácuo resultou em menor distorção e melhor integridade superficial, embora com custo maior.
A página de têmpera a vácuo reúne fornecedores desse processo.
Como conferir o resultado do tratamento
A forma mais direta de conferir o tratamento é o ensaio de dureza. A ABNT NBR ISO 6508-1:2025 define o ensaio Rockwell, usado em peças temperadas.
A ABNT NBR ISO 6506-1:2019 define o Brinell, mais comum em peças recozidas ou normalizadas.
Especifique no pedido a faixa de dureza desejada, com a escala (por exemplo, 45 a 50 HRC), e o local da medição. Peça o relatório com as temperaturas e os tempos de cada etapa.
Se a peça trabalhar sob impacto, inclua o ensaio de impacto, o único que revela a fragilidade de revenido.
O tratamento é definido pelo responsável técnico, a partir do aço e da função da peça.
O que informar na cotação de forno ou de serviço
Para contratar o serviço, informe o aço, as dimensões e o peso das peças, a quantidade por lote e a dureza final.
Diga se há restrição de distorção ou de oxidação superficial. A página de tratamento térmico reúne os prestadores desse serviço.
Para comprar o equipamento, informe a temperatura máxima, as dimensões úteis da câmara, a carga por ciclo e o tipo de atmosfera. Pergunte também como o forno se integra ao tanque de resfriamento.
Na Soluções Industriais, você pode comparar fornecedores de forno de tratamento térmico e enviar o mesmo pedido a todos.
A diferença entre os tipos de equipamento está no artigo sobre tipos de fornos industriais, e o uso de estufas no ciclo, no artigo sobre estufa industrial no tratamento térmico.


