
A cabine de pintura industrial é o equipamento em que a tinta é aplicada sobre as peças em um ambiente controlado.
Sua função é conter e filtrar a névoa que não adere à superfície, além de estabilizar o fluxo de ar durante a aplicação.
A escolha depende das características da peça, do tipo de tinta e da produção prevista por turno.
O erro mais comum na compra é escolher uma cabine pelo catálogo, apenas com base na largura da porta.
Se for pequena para a maior peça, o pintor terá pouco espaço ao redor, o que dificulta a captação da névoa.
Já uma cabine grande demais exige mais ar de exaustão que o necessário, com impacto direto no consumo de energia.
O que é uma cabine de pintura?
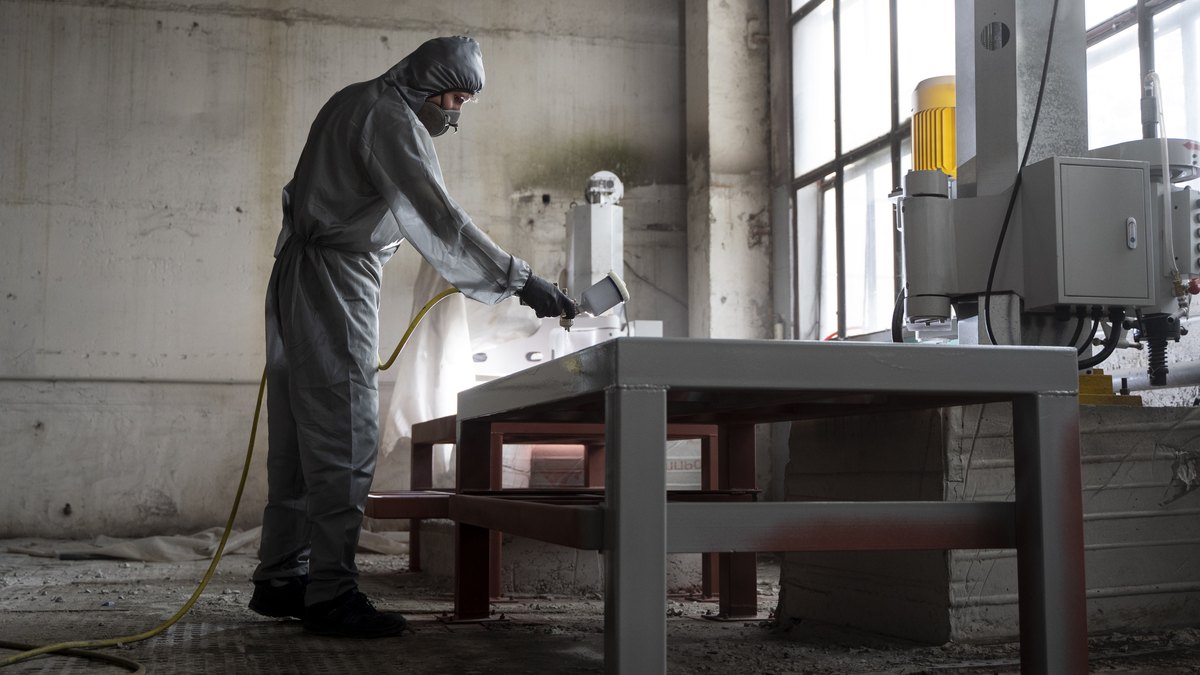
A cabine de pintura é um recinto fechado ou semiaberto, no qual o ar circula de forma controlada pela área de aplicação da tinta.
Essa circulação permite captar a névoa que não adere à peça e reduzir sua dispersão pelo ambiente.
A ACCI, fabricante de instalações de pintura industrial em São Paulo, apresenta três funções principais na página de cabines de pintura industrial.
A primeira é conter o overspray, parcela da tinta pulverizada que não adere à peça e permanece suspensa no ar.
Em aplicações com pistolas convencionais, essa névoa pode sujar o galpão, contaminar outras peças e expor o operador.
A segunda função é filtrar essa névoa, com sistemas que retêm o particulado antes da saída do ar da cabine.
Já a terceira é estabilizar as variáveis que afetam o acabamento, principalmente o fluxo de ar na zona de aplicação.
Essas funções tornam a cabine essencial para a pintura por pulverização dentro da fábrica, e não apenas um acessório do processo.
Também é importante diferenciá-la da estufa, pois cada equipamento atua em uma etapa específica da linha de pintura.
A cabine recebe a aplicação da tinta, enquanto a estufa utiliza calor para realizar a cura do revestimento.
Em muitas linhas industriais, os dois equipamentos ficam lado a lado e precisam ser especificados em conjunto.
As diferenças entre os sistemas de cura estão detalhadas no artigo sobre estufa convectiva ou infravermelho.
O caminho do ar dentro da cabine
O funcionamento da cabine segue uma sequência de entrada, circulação, captação e filtragem do ar.
Primeiro, o ar entra filtrado pelo teto ou pela frente da cabine e atravessa a área onde a tinta é aplicada. Durante esse percurso, o fluxo arrasta o overspray até a parede ou o piso de captação.
Nesse ponto, o particulado de tinta fica retido nos elementos filtrantes, enquanto o exaustor conduz o ar filtrado para fora da cabine.
Esse mecanismo é descrito pela ACCI na ficha da cabine de pintura industrial.
A direção do fluxo de ar é uma das primeiras decisões do projeto, pois influencia a captação da névoa.
No fluxo horizontal, chamado cross-draft, o ar percorre a cabine da frente até a parede do fundo, onde ficam os filtros.
Já no fluxo vertical, conhecido como down-draft, o ar desce do teto e sai pelo piso, o que mantém a névoa abaixo da peça.
A escolha depende da geometria da peça e do espaço disponível no galpão, e ambas as configurações aparecem no catálogo do fabricante.
Além da direção do ar, a cabine pode ter configuração aberta ou fechada, conforme as necessidades da aplicação.
No modelo aberto, a frente fica livre para o trabalho do operador. Já a versão fechada possui portas e pode receber insuflamento de ar filtrado.
Com climatização opcional, a cabine fechada também permite controlar a temperatura e a umidade durante a pintura.
Essa configuração atende aplicações que exigem acabamento em ambiente livre de poeira, como a repintura automotiva.
Como a cabine retém o overspray?
O sistema de captação é uma das principais diferenças entre os tipos de cabine, pois determina como a névoa será retida.
Nos modelos via úmida, uma cortina de água percorre a parede do fundo e arrasta o particulado de tinta para um tanque.
Já nas cabines via seca, mantas e filtros de cartão plissado retêm a tinta até atingirem o ponto de saturação.
Nas cabines para tinta em pó, a retenção ocorre por cartuchos de poliéster, que recebem limpeza por jatos de ar comprimido.
Esse sistema de limpeza é conhecido como pulse jet e funciona por meio de pulsos aplicados em intervalos definidos.
O ar comprimido desprende a camada de pó acumulada no cartucho, que cai e pode ser recuperada.
A ACCI informa que o pulso é comandado por sequenciador eletrônico, o que reduz o consumo de ar comprimido em relação ao acionamento contínuo.
As diferenças entre essas tecnologias estão explicadas no artigo sobre cabine a seco, cortina d’água ou a pó.
Independentemente do sistema, os elementos filtrantes precisam ser substituídos conforme suas condições de uso.
Quando os filtros saturam, a intensidade da exaustão diminui e a névoa demora mais para sair da área de aplicação.
Por isso, antes da compra, pergunte quais filtros a cabine utiliza e se o fornecedor também oferece peças de reposição.
Compare ainda as opções de filtro para cabine de pintura disponíveis para o equipamento nos parceiros do Soluções Industriais.
Exaustão, material e dimensões
O exaustor é o principal componente do sistema de circulação de ar, pois determina a vazão que atravessa a área de aplicação.
Essa vazão influencia diretamente a capacidade de captar o overspray antes que ele se espalhe pelo ambiente.
Na linha da ACCI, os exaustores podem ser axiais ou centrífugos, conforme as características da cabine.
Nos modelos via úmida, o fabricante utiliza rotor em polipropileno, que não gera faísca no contato com o particulado de tinta.
O cálculo da vazão e os cuidados com solventes estão explicados no artigo sobre exaustão da cabine de pintura.
O material da estrutura também deve considerar os produtos químicos utilizados durante o processo de pintura.
A ACCI trabalha com chapa galvanizada, aço-carbono, aço inox e polipropileno, conforme as condições da aplicação.
O aço inox é indicado quando há contato com produtos químicos corrosivos ou exigências de limpeza mais severas.
A construção é modular, com alturas padrão de 1,95 m, 2,45 m e 2,95 m e larguras de 1 m a 6 m.
Quando as dimensões necessárias ficam fora dessa faixa, o projeto é desenvolvido sob medida a partir da peça e do galpão.
A modularidade também permite modificar a largura e o layout após a instalação, sem precisar refazer todo o equipamento.
Essa possibilidade merece atenção quando a fábrica prevê aumento de produção ou a necessidade de pintar peças maiores no futuro.
Por isso, pergunte aos fabricantes de cabine de pintura como cada projeto permite futuras ampliações.
A cabine dentro da linha de pintura
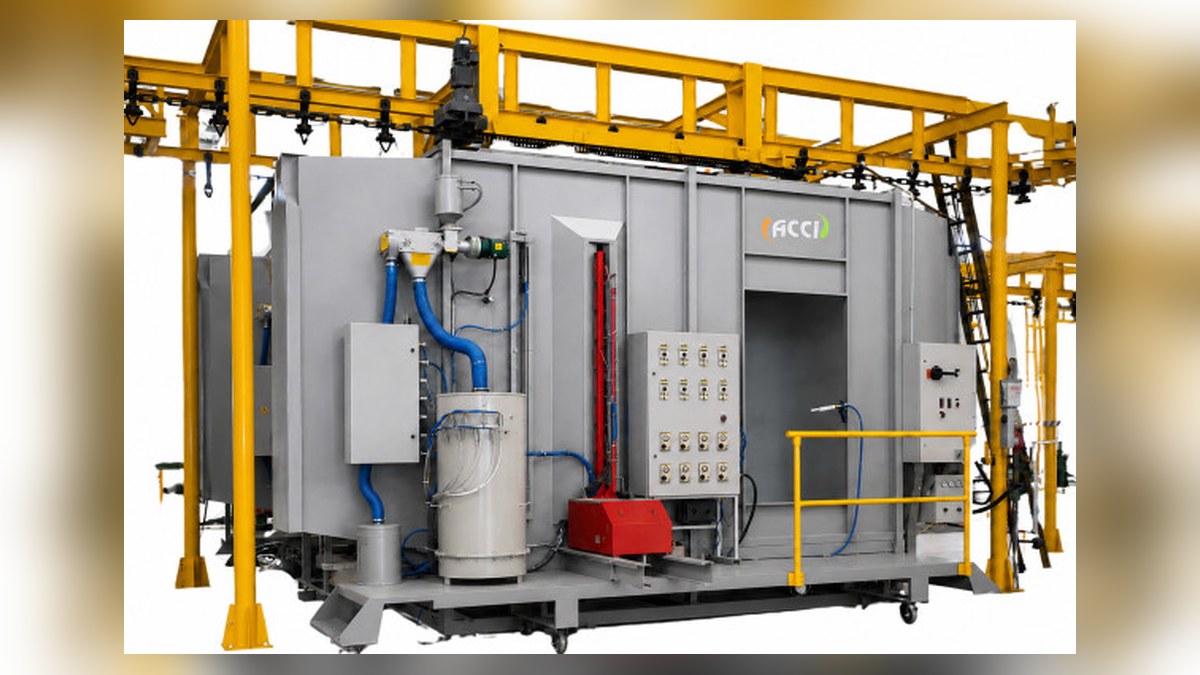
A cabine de pintura raramente funciona sozinha, pois integra um processo com etapas de preparação, aplicação e cura da tinta.
Antes dela, ocorre o pré-tratamento, que limpa e prepara a superfície para garantir a aderência do revestimento.
Depois da aplicação, a peça segue para a estufa, onde a tinta recebe calor até atingir suas propriedades finais.
Nas linhas contínuas, um transportador aéreo movimenta as peças entre essas etapas, conforme o ritmo de produção previsto.
Quando cada equipamento é comprado de um fornecedor diferente, podem surgir problemas de integração entre os sistemas.
O transportador pode não ser compatível com a estufa, por exemplo, ou a cabine pode ficar subdimensionada para a produção.
Por isso, o comprador deve considerar a linha inteira desde o primeiro pedido, e não apenas as características individuais da cabine.
Quando a tinta descasca, a causa pode estar na preparação da peça, que chegou à aplicação com óleo ou oxidação.
O artigo sobre fosfatização explica a importância do pré-tratamento para a aderência do revestimento.
Na pintura a pó, a integração entre os equipamentos é ainda mais importante, principalmente nos sistemas com recuperação de material.
A cabine de pintura a pó eletrostática permite recuperar parte do pó que não aderiu à peça.
Em linhas com troca frequente de cor, também pode utilizar o sistema roll-on/roll-off para reduzir o tempo necessário entre as aplicações.
Segundo a ACCI, esse sistema reposiciona a linha de transporte para uma cabine já preparada, sem esperar a limpeza da anterior.
O que informar antes de pedir orçamento
Para receber propostas comparáveis, informe as características das peças, o tipo de tinta e as condições de produção da fábrica.
Esses dados permitem ao fornecedor definir as dimensões, o fluxo de ar e o sistema de captação mais adequado.
Antes de solicitar o orçamento, reúna as seguintes informações:
- Dimensões da peça: informe o tamanho, o peso e a geometria da maior peça que será pintada;
- Produção: indique a quantidade estimada por hora ou turno e o regime de trabalho, contínuo ou por lote;
- Tipo de tinta: especifique se a aplicação utiliza tinta líquida, em pó ou verniz, além do fabricante;
- Espaço disponível: apresente a área livre, o pé-direito e os equipamentos já instalados no galpão;
- Integração: informe se a linha terá estufa, pré-tratamento ou transportador.
Com essas informações, o fornecedor consegue dimensionar a cabine conforme as necessidades da operação e evitar diferenças importantes entre propostas.
A ACCI possui fábrica em São Paulo e informa ter instalações entregues em 12 estados brasileiros.
A fábrica de cabine de pintura explica que sua equipe de engenharia auxilia no levantamento de informações que faltarem.
Para comparar propostas de diferentes fabricantes, envie a mesma especificação aos fornecedores de cabine de pintura do Soluções Industriais.


