
Para lubrificar uma corrente industrial é necessário fazer o óleo chegar ao espaço entre o pino e a bucha, onde as peças se movimentam e sofrem atrito, mantendo essa região protegida por uma película lubrificante.
O método depende da velocidade, da carga, da temperatura e do ambiente. O produto certo é o que penetra nessa folga e resiste às condições da máquina.
O lubrificante que fica só sobre as placas não chega à articulação, atrai poeira e forma uma pasta abrasiva.
Por isso, a pergunta certa não é “quanto passar”, e sim “onde o lubrificante precisa chegar e quanto tempo ele dura ali”.
Por que a corrente se desgasta mesmo lubrificada
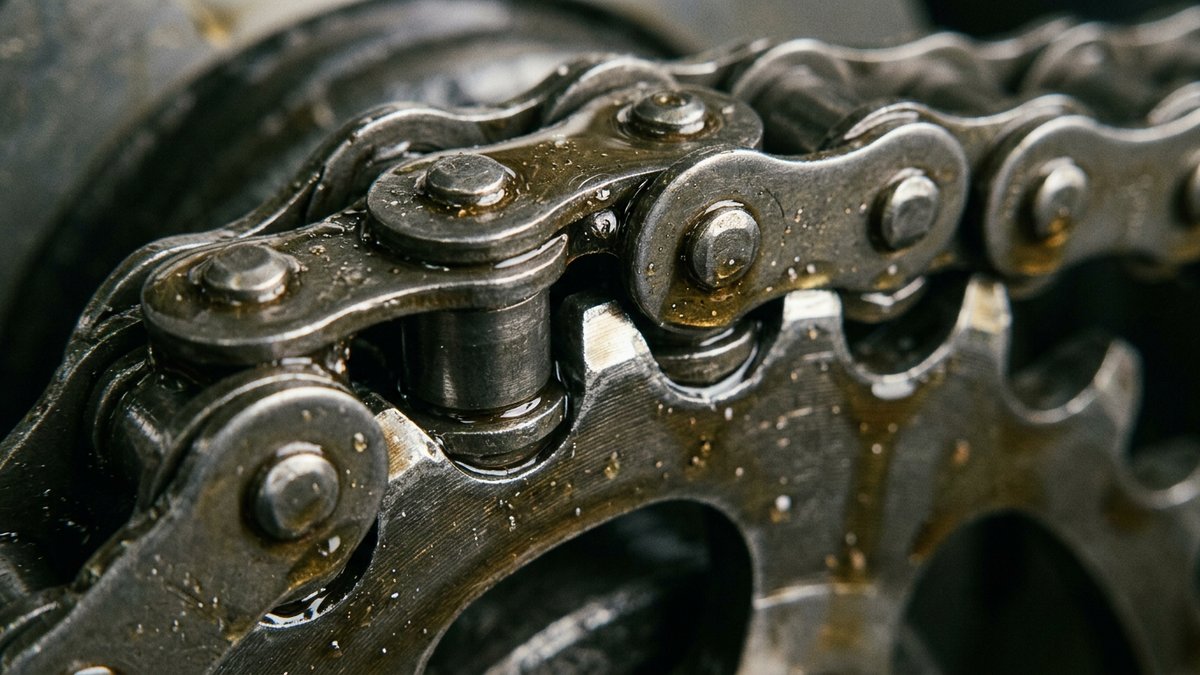
Cada vez que a corrente contorna a engrenagem, o pino gira dentro da bucha isso gera atrito e desgaste.
Um trabalho de engenharia mecânica da Universidade Federal do Rio Grande do Sul (UFRGS) (erro temporário ao acessar) sobre ensaio de desgaste de correntes de rolos reúne a literatura técnica sobre o tema.
Segundo ele, a vida útil da corrente é definida pelo alongamento. O papel do lubrificante é manter um filme entre essas duas superfícies para que o desgaste aconteça devagar.
Quando o filme falha, o pino e a bucha perdem material e a folga aumenta em cada articulação.
Somadas ao longo da corrente, essas folgas aparecem como alongamento: a corrente fica mais comprida do que o passo original.
Uma corrente alongada passa a subir no dente da engrenagem, desgasta o perfil dos dentes e pode saltar, o que leva à troca do conjunto inteiro, não só da corrente.
O mesmo estudo registra que a lubrificação reduz de forma significativa a velocidade de desgaste e a taxa de alongamento.
Por isso, ela interfere diretamente na vida útil da corrente. Nas correntes para transportadores e nas de transmissão, o intervalo entre trocas depende muito da lubrificação.
Pesam a regularidade da reposição, o produto escolhido e a limpeza da corrente.
Como lubrificar a corrente passo a passo
A lubrificação manual é uma intervenção na máquina e segue o item 12.11.3 da Norma Regulamentadora nº 12 (NR-12), que trata de segurança em máquinas e equipamentos.
Ele exige que manutenção, limpeza e outras intervenções sejam feitas por profissional capacitado e autorizado, com a máquina parada.
As fontes de energia devem estar isoladas e bloqueadas, com a etiqueta de bloqueio preenchida.
A sequência abaixo parte desse ponto:
- Pare e bloqueie o equipamento conforme o procedimento da empresa, com cartão contendo data, horário, motivo e responsável;
- Remova o lubrificante velho e a sujeira das placas e das articulações, com escova e o produto de limpeza indicado pelo fabricante do lubrificante;
- Inspecione a corrente: elos rígidos, pinos com folga, rolos trincados, corrosão e sinais de desgaste nos dentes da engrenagem;
- Aplique o lubrificante na folga entre a placa interna e a externa, do lado de dentro do laço, onde ele escorre para a articulação;
- Retire o excesso das superfícies externas, que só acumularia poeira, e registre a intervenção antes de liberar a máquina.
O registro do último passo não é opcional. O item 12.11.2 da NR-12 pede que as manutenções sejam anotadas em livro, ficha ou sistema, com data, serviço realizado e responsável.
Esse histórico é também o que permite ajustar a frequência ao longo do tempo, com base no que se observou na corrente.
Qual o melhor lubrificante para corrente industrial?
O melhor lubrificante é o que entra na articulação e, uma vez lá, mantém o filme sob a carga e a temperatura de trabalho.
Segundo o estudo da UFRGS, lubrificante fora da viscosidade ou dos aditivos especificados acelera muito o desgaste.
Não existe um produto único para todas as correntes. A escolha começa pelas condições da máquina, e cada uma delas aponta para um tipo de produto.
Com essas condições definidas, o comprador já sabe o que pedir aos fornecedores de lubrificante para corrente. A tabela resume os casos mais comuns.
| Condição da corrente | Tipo de produto mais indicado | O que pedir na cotação |
|---|---|---|
| Velocidade média ou alta, ambiente limpo | Óleo de corrente penetrante | Viscosidade, faixa de temperatura e forma de aplicação (pincel, gotejamento, automático) |
| Corrente lenta, carga alta, exposta ao tempo | Graxa ou óleo de alta aderência | Consistência, resistência à água e capacidade de carga |
| Ambiente com poeira, fibra ou farinha | Lubrificante seco ou spray que forma película | Tipo de película, intervalo de reaplicação e resistência à água |
| Linha de alimentos, bebidas ou fármacos | Lubrificante grau alimentício (NSF H1) | Registro NSF H1, registro na ANP e Ficha com Dados de Segurança |
| Fornos, estufas e secadores | Óleo sintético para alta temperatura | Temperatura na articulação, ponto de fulgor e se forma resíduo |
A comparação entre óleo, graxa e produto seco está no post sobre óleo, graxa ou lubrificante seco na corrente.
As exigências para a indústria de alimentos estão no post sobre lubrificante NSF H1, e o caso de fornos e estufas tem um texto sobre corrente em alta temperatura.
Com que frequência lubrificar a corrente?
Não há intervalo único: a frequência é a que o fabricante do equipamento, um profissional legalmente habilitado ou um profissional qualificado define, conforme o item 12.11.1 da NR-12.
Na prática, ela depende da velocidade, da carga, da temperatura, da contaminação do ambiente e do produto usado.
Uma corrente de forno pede intervalos mais curtos que uma de transportador lento em área limpa.
Em sistemas novos, uma forma prudente de chegar ao intervalo é começar com reposições mais frequentes.
Depois, espace as aplicações enquanto a articulação se mantiver úmida. Esse ajuste só funciona com registro.
Anote a data, o produto, a quantidade e o estado da corrente em cada intervenção, para saber se o filme acaba antes da reposição seguinte.
Quando a corrente tem muitos pontos, fica em local de difícil acesso ou não pode parar com a frequência necessária, a reposição manual passa a ser o limite do plano.
Nesse caso, vale avaliar a lubrificação automática de correntes, que aplica pequenas doses com a máquina em operação e reduz as intervenções na zona de perigo.
Sinais de que a lubrificação não está funcionando
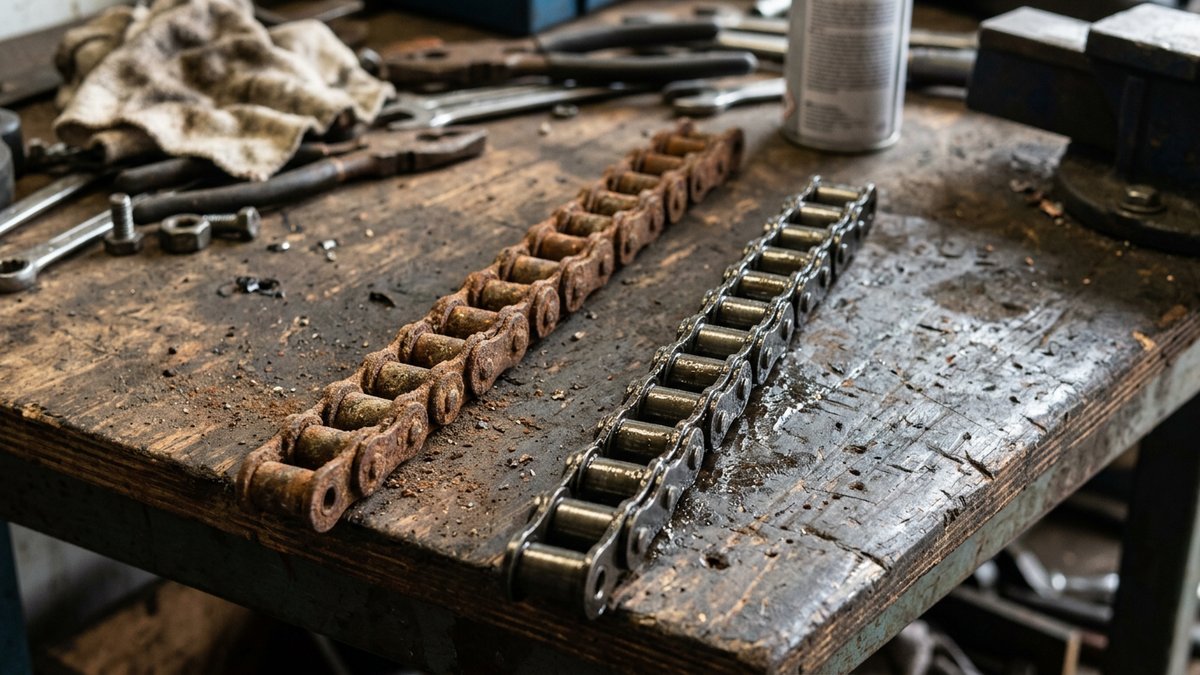
O primeiro sinal de mal funcionamento é a corrente seca na articulação, mesmo com as placas sujas de lubrificante: o produto ficou por fora.
Elos que não dobram com facilidade, ruído metálico e pó avermelhado saindo das buchas indicam que o filme se rompeu. A partir daí, o atrito passa a ser entre metais.
O segundo sinal está na engrenagem. A corrente alongada deixa de assentar bem nos dentes e desgasta o perfil deles.
O estudo da UFRGS registra que alongamento acima de 2% a 3% do comprimento original pode causar dificuldade de engrenamento com a roda dentada.
Nesse ponto, há risco de a corrente saltar, e a recomendação é trocar a corrente e as engrenagens juntas, dentro do limite de descarte do fabricante da corrente.
Se esses sinais aparecem antes do esperado, o problema pode estar no produto e não só na frequência.
Lubrificante viscoso demais não penetra na articulação, e produto sem estabilidade térmica forma resíduo no calor.
Na troca de produto, limpe bem a corrente antes da primeira aplicação, para que o lubrificante novo não se misture à sujeira e ao resíduo do antigo.
O que levar para a cotação do lubrificante
Antes de cotar, levante para cada corrente o tipo e o passo, a velocidade, a carga e a temperatura na articulação.
Registre também o ambiente (poeira, água, lavagem, contato com alimento) e como o produto será aplicado.
Informe também o consumo estimado por mês, porque ele define se o formato mais adequado é spray, galão ou tambor.
A Mako-Lube, fabricante britânica de lubrificantes especiais e subsidiária da Brit-Lube Ltd, anuncia na plataforma o Chain Oil AF, lubrificante sintético para correntes.
Segundo o anúncio, ele tem registro NSF H1, é estável até +200 °C, resiste à água e penetra em pinos e elos.
A empresa também oferece lubrificante spray e graxa sintética para outros pontos da máquina.
Com esses dados em mãos, a Soluções Industriais, que reúne mais de 50 mil fornecedores, permite cotar lubrificante para corrente com vários fornecedores de uma só vez.
O plano de lubrificação de máquinas com risco, em caso de dúvida, deve ser validado por profissional habilitado da área de manutenção.


